钣金机箱是采用剪、冲、折、焊等冷加工工艺制造的金属薄板机箱,其显著特征为同一零件厚度一致,且加工过程通常无需定制专用模具,适合多品种小批量生产 。以下是钣金机箱使用常见的关键缺陷:
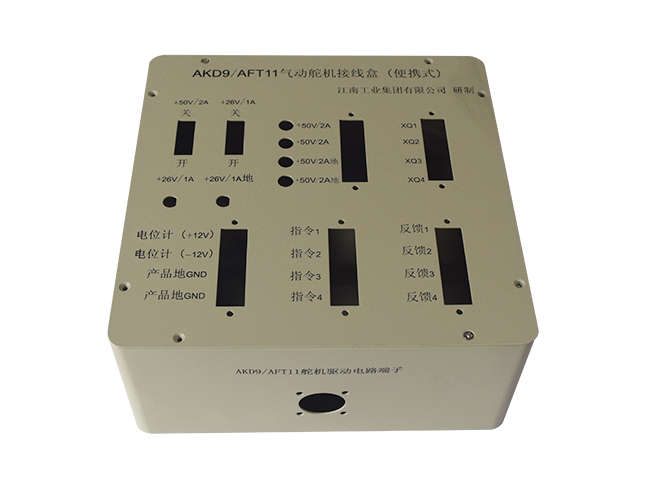
1. 门缝大小不均、门板关不严、翘曲菱形
根源:展开 K 因子不准、焊接无工装、满焊热变形;矩形机箱一定要管控对角线差值。
2. 折弯开裂、孔拉成椭圆
内 R 太小;孔离折弯线太近(规范≥2.5T);优先焊后 / 折后钻孔。
3. 喷塑起皮、针孔、气泡
板面残留切削油、手印、焊缝缝隙藏油污,前处理清洗不干净,是涂装头号问题。
4. 接地不通
接地螺丝位置全部喷满涂层,没有刮漆露出金属。
5. 屏蔽失效(EMC 要求)
拼接缝隙大、密封条不导电、接缝断开,干扰容易进出机箱。
6. 压铆螺母松动、滑牙
板太薄、压铆离边太近、压铆压力不对;振动工况重载孔改用焊接螺母。
7. 散热风道不合理
进风口出风口同侧、风扇被钣金筋挡住,积热烧板;散热孔加防尘网。
8. 锐边毛刺割线
出线孔没有护圈、格兰头,直接裸孔穿线。





