钣金机架,采用厚板材折弯、拼接、焊接组合而成的设备承载框架,作为自动化设备、检测机、流水线、电控机柜的主体骨架,用来安装模组、电机、电箱、工装面板;兼顾结构强度、刚性、平面度、装配基准,属于精密钣金里的大件结构件,常配套脚杯、地脚、门板、防护外罩。接下来,小编简单说明一下:
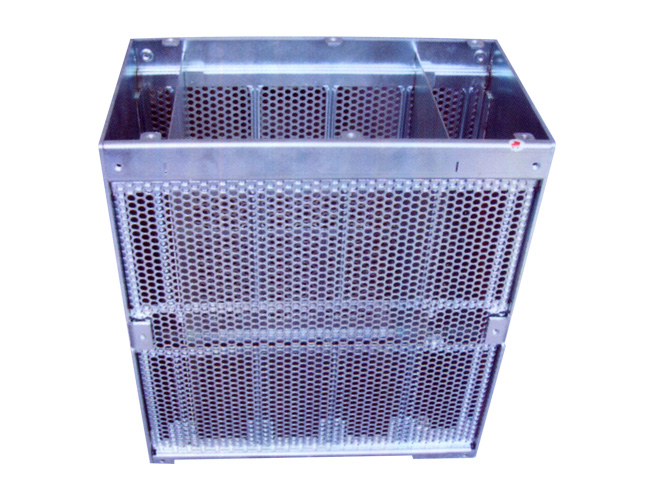
1. 激光下料
- 切割断面无挂渣、熔瘤;折弯线、安装孔尺寸精度控制,孔边缘去毛刺。
- 板材来料平面度要合格,波浪板加工后机架容易扭曲。
2. 数控折弯
- 折弯角度做好回弹补偿;长折弯件用托料架,防止板材下坠造成角度误差。
- 机架折弯件多为厚板,折弯内角 R 按图纸,避免外侧开裂。
- 安装基准边、基准孔重点管控,机架后续所有零件都以此为基准。
3. 组对与焊接(钣金机架容易出问题工序)
必须工装夹具定位,不能自由摆放焊接,否则整体扭曲、对角线超差。
焊接方式:厚板常用二保焊;外观 / 变形要求高的位置用氩弧焊;尽量分段断续焊、对称焊接,减少热变形。
焊后处理:
- 去除焊渣、飞溅;焊缝打磨平整;
- 精度要求高的机架焊后去应力时效(自然时效或者振动时效),释放焊接应力,防止后续加工、使用过程缓慢变形。
检验:焊完立刻测对角线、基准面平面度、垂直度。
4. 二次机加工(高精度机架才需要)
焊后整体变形无法单纯钣金校正时,会对安装基准面、安装孔进行CNC 铣面、钻孔 / 铰孔,保证平面度和孔位。
普通机架:钣金完成即可;自动化精密设备机架,焊后铣基准是常规操作。
5. 去毛刺、攻牙、压铆
- 所有锐边、孔口去毛刺,避免割伤线缆、装配人员。
- 厚板直接攻丝;薄板用压铆螺母 / 拉铆螺母,螺母垂直度、拉拔力抽检。
6. 表面处理
碳钢机架:磷化 + 静电喷塑(常用,漆膜 60~80μm);
不锈钢:酸洗钝化、拉丝;
铝合金:喷砂 + 阳极氧化。
7. 装配附件
机架底部预留脚杯安装螺纹孔,可配调节脚杯;可选万向轮、支撑垫板;机架侧面预留电箱、模组、防护板安装孔。





