钣金焊接变形本质:焊接局部高温加热→金属受热膨胀,冷却收缩,产生内应力;薄板、长焊缝、大面积框架明显,大型机箱机柜、支架、挂具都会遇到。具体下面了解一下:
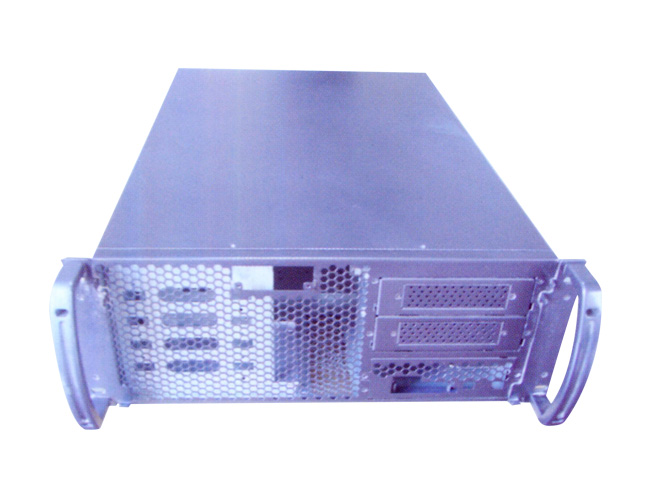
一、需要重点避免的几类变形
1. 角变形(常见)
焊缝一侧收缩,板材沿焊缝发生角度弯折;例如两块板对接焊,焊完板材翘成 V 型。
场景:机柜门框、侧板对接、折边焊接。
2. 纵向 / 横向收缩变形
- 纵向:沿焊缝长度方向缩短;
- 横向:焊缝宽度方向收缩;
导致整体尺寸变小、孔位偏移,装配时对不上。
3. 波浪变形(薄板杀手,0.8–2.0mm 薄板高发)
薄板大面积焊接后板面出现波浪起伏,一般是焊缝多、热量集中、大面积镂空件,机柜门板、薄支架很常见。
4. 扭曲(扭转变形)
框架、矩形机柜机架焊完,整体发生扭转,对角线不一致、门关不严、门缝大小不均;大型机箱机柜头疼。
5. 弯曲变形
长条支架、长横梁,焊后中间拱起 / 下凹,平面度超标。
6. 局部失稳、塌陷
薄壁件点焊 / 满焊,高温造成局部凹陷。
二、焊接前结构设计规避(成本低,优先做)
1. 尽量减少连续长焊缝
长满焊极易产生大收缩;优先间断焊(段焊)、点焊,非密封位置不要整条满焊。
机柜非密封支撑:段焊代替满焊;必须密封的位置,分段跳焊。
2. 焊缝对称布置
焊缝尽量对称于构件中性轴,抵消收缩应力;单侧集中焊缝最容易扭曲。
机柜框架:左右两侧焊缝对称,不要一边焊很多、另一边很少。
3. 板材厚度匹配
薄板不要和厚板大面积焊接;厚薄差异大,热容量不一样,变形很难控制。薄板尽量增加加强筋提升刚性。
4. 焊缝尺寸不要过大
焊脚宁小勿大,满足强度即可;焊脚越大,输入热量越高,收缩变形越大。
5. 预留收缩余量
长构件,设计时预放收缩补偿量,抵消冷却收缩。
6. 孔、定位位远离焊缝
焊接热影响区会拉变形孔位;安装孔尽量焊接完成后再激光切割 / 钻孔,不要先开孔再焊接。
7. 长窄件、大面积薄板,增加工艺筋,焊后再切除。
三、焊接工艺避坑要点
1. 工装夹具固定(非常关键)
焊接前用工装压紧、定位,强制约束工件;大型机柜框架一定要焊接工装定位,防止自由状态下扭曲。焊完不要立刻拆工装,冷却至室温再松夹具。
2. 焊接顺序(跳焊、对称焊)
不要从一头连续焊到另一头;采用对称跳焊、分段退焊,分散热量,避免热量持续累积。
矩形机柜框架:对角交替焊接,减少扭曲。
3. 低热量焊接工艺选型
薄板优先:点焊、拉弧点焊、脉冲氩弧焊;尽量不用粗焊丝、大电流连续焊。
4. 控制层温
不要连续不停在同一区域焊接;焊一段,等待冷却再继续。
四、材料与预处理
1. 原材料先校平,翘曲板材直接焊接,变形会叠加放大。
2. 内应力大的板材(冷轧板、铝板),必要时做去应力处理。
五、焊后处理补救(只能改善,不能完全消除)
1. 焊后去应力:低温时效、振动时效,释放焊接内应力,减少后续使用回弹变形。
2. 校平:使用校平工装、压力机校正平面度;⚠️薄板、铝板校正容易回弹。
3. 打磨焊缝,减少应力集中。
六、高频禁忌汇总
❌ 不要单侧集中布置长连续满焊焊缝;
❌ 不要先开孔再焊接,孔位容易拉扯变形;
❌ 不要工件无工装自由状态焊接;
❌ 大电流、大焊脚,过度热输入;
❌ 长构件单向从头至尾连续焊接;
❌ 薄板大面积连续焊缝,不增加加强筋;
❌ 焊完高温状态直接拆卸工装。





