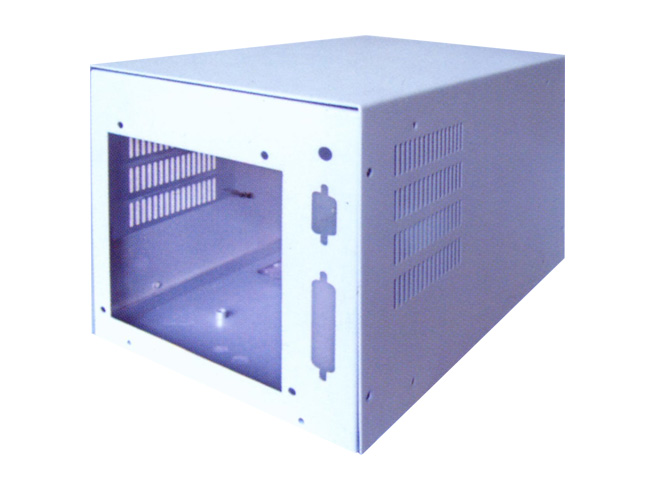
钣金不锈钢是指利用不锈钢板材,通过剪切、折弯、焊接等钣金工艺加工成型的金属制品,兼具不锈钢的耐腐蚀性和钣金的结构可塑性 。这类产品广泛应用于机箱外壳、汽车配件、医疗设备及建筑装饰等领域 。下面跟着小编一起了解一下
不锈钢钣金生产过程中控制成本的方法:
一、图纸设计源头降本(DFM,效果大,改动成本低)
1. 材质不要超规格选型
- 普通潮湿车间不用 316L,选 304;干燥室内简易护罩评估 201(仅限干燥无氯离子);不要全部统一拉高材质等级。
- 可拆分结构评估:非腐蚀区域是否可局部改用碳钢喷塑,只在接触腐蚀介质部位用不锈钢。
2. 板厚合理化,避免盲目加厚
合理利用折弯加强筋,薄板加筋替代直接加厚板材;在满足刚性前提下选用zui小合格板厚;统一全项目板厚规格,减少板材种类、减少库存呆滞。
3. 公差合理放宽
非配合尺寸放宽公差,高精度公差只保留装配关键位置;不锈钢加工成本对紧公差非常敏感。
4. 结构简化,减少折弯、焊接工序
- 尽量一体折弯成型,减少小块拼接焊接(氩弧焊 + 打磨 + 钝化工时很贵);能用折弯成型代替焊接补强。
- 孔位远离折弯线,防止折弯拉变形导致报废;统一折弯 R,使用工厂现有标准模具,不定制特殊折弯 R。
- 减少小碎孔、复杂异形轮廓,降低激光切割工时。
二、板材采购与原材料管控
1. 板材幅面标准化采购,优先 1220×2440 常规大板,特殊非标幅面溢价高。
2. 批量集中采购、锁价,分材质分区存放,304/316L 分开,避免碳钢铁屑交叉污染造成锈点报废。
3. 板材负公差提前约定,合同写明板厚下限,防止供应商偷薄,后期强度不足返工。
4. 边角料分级回收利用
用套料软件大小件混排、共边切割,提升板材利用率至 82%~88%;大于 50mm 可利用余料单独建档,小订单优先消耗余料;废料分类,304、316L 分开卖废料,不混料贬值。
三、生产工艺优化,减少工时与报废
1. 下料激光套料优化
采用专业钣金套料软件自动排版;同批次同类零件集中排产,减少激光换板、调机、起刀时间;简单直线边尽量剪板代替激光切割,降低切割费用。
2. 折弯工序
- 批量同类型工件集中排产,减少换模调机时间;不锈钢回弹大,提前在程序做回弹补偿,减少校正返工。
- 折弯全程保留原厂保护膜;模具加装尼龙垫,防止压痕划伤(不锈钢外观件一旦划伤很难修复,直接报废),模具定期清理铁屑。
3. 焊接工序(不锈钢钣金工时贵工序)
- 能点焊就不全满焊;仅防水 IP65 柜体接缝采用满焊;工装定位焊接,减少热变形,减少焊后校正打磨。
- 减少焊缝长度,简化焊缝;批量件使用工装夹具,不用人工反复定位。
4. 表面处理优化
- 酸洗钝化只做焊接区域,不是全部整件钝化(视需求);减少大面积拉丝抛光,非外观件直接 2B 本色,抛光人工成本极高。
- 打磨分级管控,不需要镜面就只做简易焊斑打磨;选用分级砂纸组合,减少耗材消耗。
5. 压铆、装配标准化
优先压铆螺母,减少攻丝;紧固件统一标准规格,同材质配套采购;减少非标配件。
四、品质管控,降低不良报废(不锈钢废料很贵,不良是重大损耗)
1. 首件必检,折弯、焊接、下料首件确认,防止批量做错。
2. 车间隔离碳钢与不锈钢加工区域:碳钢砂轮、铁屑落在不锈钢表面,后期会产生浮锈点蚀,整批报废。
3. 保护膜保护:加工、转运全程保留保护膜,完工交付前撕膜,避免运输磕碰划伤。
4. 焊后钝化不能省略,但可以优化工艺:钝化是防腐刚需,不能省;但可优化工艺缩短处理时间。
5. 建立不良品台账,统计报废原因(尺寸超差、划伤、焊接变形),针对性改善。
五、生产排产与供应链管理
1. 订单合并、集中排产,减少换产、编程、工装准备分摊成本;小批量零散订单合并。
2. 辅料集采:焊丝、钝化液、砂纸、保护膜集中采购,降低耗材单价。
3. 简化检验项目,非关键项目简化检验,关键尺寸重点检测,减少检验工时。
六、需要避开的降本误区(不能牺牲产品寿命)
❌ 不能把 304 换成 201 用于潮湿 / 户外,短期省材料费,后期点蚀报废,综合成本更高;
❌ 不能省略酸洗钝化;焊缝缺少钝化会快速腐蚀;
❌ 不能为省板材去掉必要加强筋,门板后期鼓包、门缝不均,售后成本飙升;
❌ 不锈钢加工不要混线和碳钢一起加工,铁屑污染造成大量隐性不良。





